无人机零件加工定制方案:从数控车床到CNC精密成型的全流程解析
📅 2026-11-04
🔖 铝合金面板加工,铝合金外壳加工,无人机零件加工,零件加工,五金零件加工,车床加工,数控车床加工,cnc加工
无人机结构件对重量与强度的双重苛刻要求,让铝合金成为主流选择。但不少客户在打样阶段发现:同样牌号的6061铝板,不同供应商做出的铝合金外壳加工件,壁厚一致性可能相差0.05mm以上,直接导致装配干涉或螺丝孔错位。问题往往不在材料,而在工艺路线与设备匹配度上。
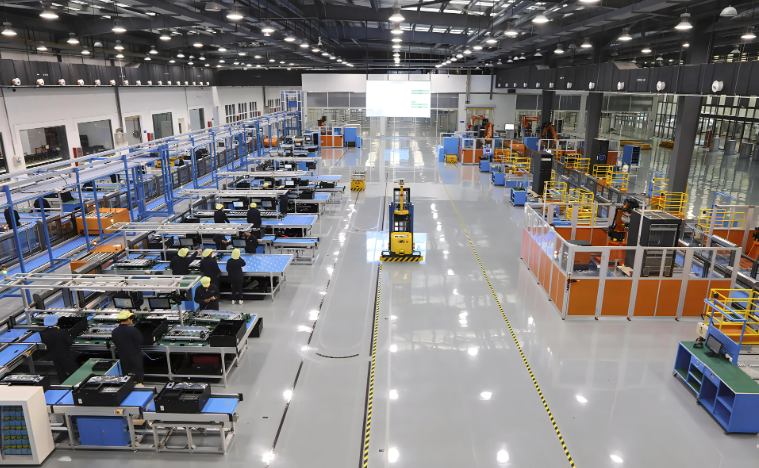
从毛坯到成品:两条工艺路径的分野
无人机零件加工通常走两条路线:一是以数控车床加工为核心的回转体加工,适合电机座、桨夹、轴套等轴对称件;二是以三轴/四轴cnc加工为主的型腔类零件,如机臂连接件、电池仓结构件。前者强调圆度与同轴度,后者考验装夹刚性与刀具路径规划。君泽金属科技在实际排产中,会根据零件的长径比和特征分布做工艺拆分——回转特征多的优先走车床,异形腔体深的走CNC,避免“一刀切”造成精度浪费。
精度控制的三个关键节点
以一款典型无人机中框的铝合金面板加工为例,0.02mm的平面度要求背后,藏着几个容易被忽视的细节:
- 装夹应力释放:毛坯去料量超过60%时,需安排半精加工后自然时效或低温回火,否则成品放置48小时后变形回弹
- 刀具径向跳动:Φ3以下小径刀在主轴转速18000rpm时,跳动超过0.01mm就会在薄壁上留下颤纹
- 切削液浓度:铝合金专用切削液浓度控制在8%-10%,过低会导致积屑瘤,拉伤已加工表面
这些参数不是拍脑袋定的,是君泽在批量五金零件加工中逐项验证过的工艺窗口。
车床与CNC的协同逻辑
单一设备打天下的时代早过去了。一个带内螺纹和侧向安装孔的电机座,车床加工完成外圆和端面后,转序到CNC做侧孔和沉槽,比全部在车铣复合上做效率高约30%,且精度更稳定。君泽的产线配置了车铣两条独立线体,中间用标准化托盘流转,减少二次装夹带来的基准漂移。
给设计端的务实建议
想在成本与精度间找平衡,图纸阶段就可以做三件事:壁厚尽量均匀,避免突变台阶;深腔转角R角不小于刀具半径的1.2倍;非配合面标注一般公差即可。这些细节对零件加工的良率影响,远比换一台更贵的机床来得直接。