铝型材机箱加工方案设计及散热性能优化
📅 2026-10-12
🔖 铝合金面板加工,铝合金外壳加工,无人机零件加工,零件加工,五金零件加工,车床加工,数控车床加工,cnc加工
铝合金机箱在无人机地面站、便携式检测设备中应用广泛,其加工方案需同时兼顾结构强度与热管理。东莞市君泽金属科技有限公司结合多年数控车床加工与cnc加工经验,以下方案可供参考。
一、加工方案核心参数
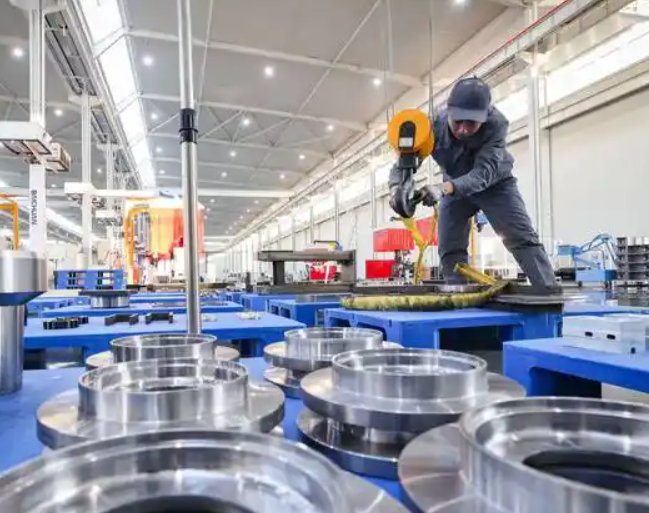
针对典型300×200×80mm机箱,我们通常采用6061-T6铝板,壁厚控制在1.5-2.0mm。散热齿片高度8-12mm,齿间距4-6mm,通过铝合金外壳加工一体成型。关键配合面(如面板安装孔)位置公差需≤±0.05mm,平面度≤0.1mm/100mm。
加工步骤拆解
- 下料:激光切割或锯切,留0.5mm余量
- 粗铣:cnc加工去除大部分余量,留0.3mm精加工余量
- 精铣:铝合金面板加工与散热齿同步完成,转速8000-12000rpm
- 钻孔攻丝:车床加工配合五金零件加工完成安装孔位
- 表面处理:阳极氧化或喷砂,增强辐射散热
二、散热性能优化要点
自然对流下,散热齿方向应与重力方向平行,避免热空气滞留。若机箱内有大功率器件,可局部嵌入铜块或热管,此时需在铝合金外壳加工时预留0.1mm过盈配合孔。对于无人机零件加工中的轻量化要求,齿片根部可做R0.5圆角,减少应力集中。
注意事项:攻丝时建议用挤压丝锥,避免铝屑残留;散热齿加工后需去毛刺,否则气流边界层增厚,热阻上升约8%-12%。
常见问题
- 齿片变形:精铣时进给量过大导致,建议每齿进给≤0.05mm
- 孔位偏移:多次装夹累积误差,优先一次装夹完成零件加工
- 散热不达标:检查齿间距是否被阳极氧化层堵塞,必要时改为化学导电氧化
从实际测试看,优化后的机箱在25℃环境下,内部温升可控制在18K以内。若您有铝合金面板加工或无人机零件加工需求,欢迎联系君泽金属科技获取定制方案。