铝合金面板CNC加工中表面质量缺陷的成因分析与工艺优化方案
📅 2026-11-13
🔖 铝合金面板加工,铝合金外壳加工,无人机零件加工,零件加工,五金零件加工,车床加工,数控车床加工,cnc加工
铝合金面板在CNC加工后出现表面缺陷,是很多采购和工艺人员经常反馈的问题。尤其在做铝合金面板加工和铝合金外壳加工时,表面一旦出现刀纹、拉伤或氧化色差,往往直接影响装配外观和客户验收。结合我们在无人机零件加工及各类五金零件加工项目中的实际经验,这里把常见缺陷的成因和可落地的工艺优化方案梳理清楚。
一、常见表面缺陷及成因
铝合金材质软、导热快、塑性大,切削过程中容易出现三类典型问题:
- 刀纹与振纹:多由主轴转速与进给不匹配、刀具悬伸过长或装夹刚性不足引起,薄壁面板尤其明显。
- 表面拉伤与积屑瘤:切削液浓度不足、刃口钝化或排屑不畅时,铝屑易二次切削,形成划痕。
- 氧化色差与白斑:切削温度过高或清洗不彻底,后续阳极氧化后出现花斑。
二、关键工艺参数与操作步骤
以常见的6061铝合金面板(厚度2~5mm)为例,可参考以下参数区间:
- 粗加工:主轴转速8000~12000r/min,每齿进给0.05~0.1mm,留0.3mm余量;
- 精加工:转速提升至12000~16000r/min,进给降至0.03~0.05mm/z,采用顺铣;
- 刀具选用φ6~φ10三刃铝用铣刀,刃口需锋利,悬伸控制在刀具直径3倍以内;
- 切削液浓度维持在8%~10%,压力≥0.3MPa,确保冲屑到位。
在数控车床加工回转类铝件时,同理需控制线速度在300~500m/min,避免粘刀。涉及车床加工与铣削复合工序的零件,建议粗精加工分开装夹,减少应力释放导致的变形。
三、注意事项与常见问题
装夹方式对薄板面板影响极大,真空吸盘或专用软爪优于直接虎钳夹持;精加工前应安排一次去应力自然时效或低温退火。实际生产中常见的问题是:参数看似合理但表面仍有振纹,这时要优先排查刀柄跳动(建议≤0.01mm)和机床主轴状态,而非一味调整进给。另外,零件加工完成后应及时清洗并吹干,避免残液腐蚀形成白斑。
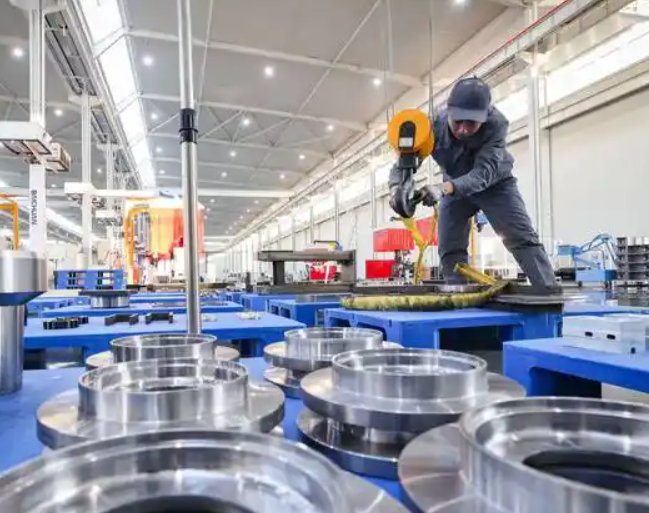
整体来看,铝合金面板的表面质量是刀具、参数、装夹与冷却协同作用的结果。东莞市君泽金属科技有限公司在cnc加工及无人机零件加工批量项目中,通过固化参数模板与首件检验机制,将表面缺陷率控制在较低水平,可为客户提供稳定的铝合金外壳加工与五金零件加工服务。