铝合金面板加工与铝外壳CNC加工工艺参数对比分析
📅 2026-11-01
🔖 铝合金面板加工,铝合金外壳加工,无人机零件加工,零件加工,五金零件加工,车床加工,数控车床加工,cnc加工
在精密制造领域,铝合金面板与铝外壳的加工看似相近,实则工艺参数差异显著。作为深耕零件加工多年的技术团队,君泽金属科技经常遇到客户将面板类与壳体类零件混为一谈。今天从切削参数角度做一次硬核对比。
一、材料去除率与刚性约束的底层逻辑
铝合金面板加工通常为薄壁或平板结构,厚度多在1.5–4mm之间,刚性弱、易变形。而铝合金外壳加工多为腔体结构,壁厚3–8mm,刚性相对充裕。这决定了前者必须以低径向切深、高转速换取表面质量,后者则可适当加大每齿进给提升效率。
以6061-T6为例,面板精铣时主轴转速常设在12000–16000rpm,每齿进给0.03–0.05mm;外壳开粗则可将转速降至8000–10000rpm,每齿进给提升至0.08–0.12mm。
二、实操中的参数设定差异
在cnc加工面板类零件时,装夹方式直接制约参数选择。真空吸盘配合石膏板支撑可有效抑制振颤,此时径向切深控制在0.3–0.5mm为宜;外壳加工改用虎钳或专用工装后,径向切深可放宽至刀具直径的40%–50%。
- 面板类:线速度180–220m/min,侧重表面粗糙度Ra1.6以内
- 外壳类:线速度120–160m/min,侧重材料去除率与刀具寿命平衡
- 薄壁特征:采用螺旋下刀与顺铣策略,避免让刀
对于无人机零件加工中的异形面板,还需叠加动态铣削路径,将切削力波动控制在15%以内。
三、车铣复合与后续工序衔接
回转体特征的五金零件加工常涉及车床加工与数控车床加工。外壳类零件的螺纹孔、沉台多在车铣复合中心一次装夹完成,而面板类零件因刚性不足,通常将零件加工拆分为铣面、钻孔、精修三道工序,每道工序间增加自然时效释放应力。
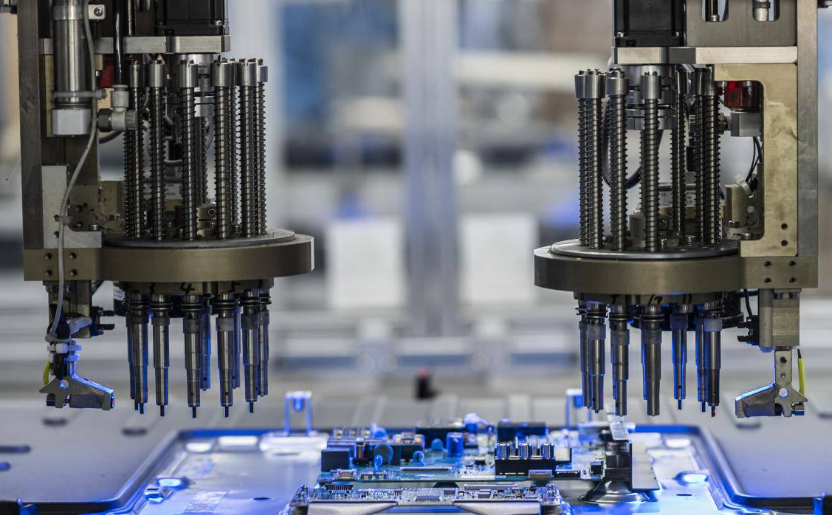
数据对比来看,同等刀具条件下,面板加工的切削热积聚更明显,需将冷却液压力提升至4–6MPa;外壳加工则可依赖内冷刀具将压力维持在2–3MPa。参数设定的核心始终是刚性—精度—效率三者的动态平衡。